朝阳市行业资讯
瑞恒五金制品,是集研发、开模、生产、销售于一体的五金配件源头生产厂家。厂区总占地面积 6000 平方米,划分标准化生产车间、模具加工区、成品仓储、办公质检等功能区域,现有在职员工 80 余人,团队配置完整,具备强大的批量生产与非标定制加工能力,年总产量超 750 万件 / 套,交付稳定,可承接现货订单、大批量工程配套以及来图来样定制业务。
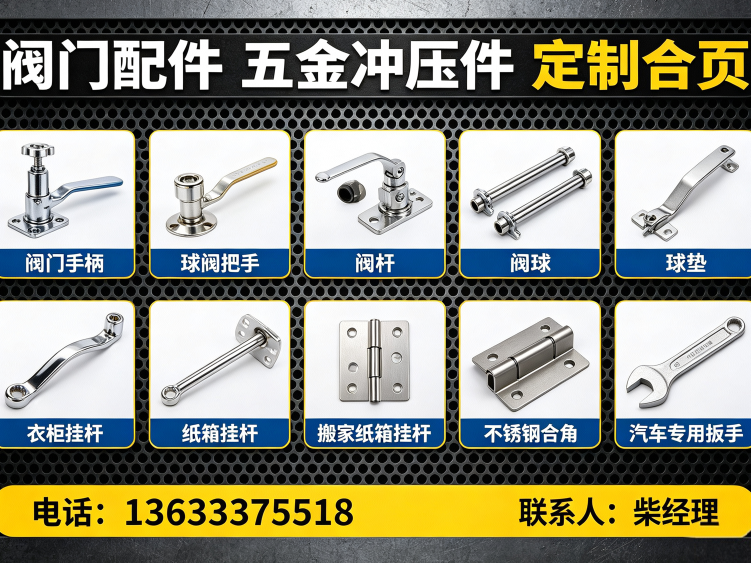
企业主要生产阀门配件、五金冲压件、汽车专用扳手三大类产品。阀门配件包含阀门手柄、阀杆、阀球、球垫,采用碳钢、不锈钢、锌合金等多种材质,精度可靠,耐磨抗腐蚀,适配给排水、化工、燃气、暖通球阀装配与维修替换。五金冲压件涵盖衣柜挂杆、纸箱挂杆、定制不锈钢合页,工艺成熟,规格丰富,满足家具、包装箱体、设备柜体配套需求。汽车专用扳手采用合金钢锻造淬火,强度高耐磨损,适配各类车辆汽修维保作业。
产品广泛服务于市政、暖通、家装、仓储物流、汽修维保等领域,为阀门厂、家具厂、汽修工具厂商提供零部件配套。企业建立完善质检流程,兼顾标准现货与个性化定制,供货灵活、性价比突出,依托充足产能,为广大客户提供靠谱的五金配件一站式采购解决方案。
非标定制中的多品类共线生产痛点
在五金制造领域,将搬家纸箱挂杆与阀门手柄这类形态迥异的产品置于同一生产线,对工艺工程师而言是一场关于效率与精度的博弈。传统观念常认为专用产线才能保障质量,但瑞恒五金制品的实践表明,通过标准化车间的合理布局,完全可以在兼顾灵活性的同时提升换模效率。
厂区总占地面积 6000 平方米,划分标准化生产车间、模具加工区、成品仓储、办公质检等功能区域,现有在职员工 80 余人,团队配置完整,具备强大的批量生产与非标定制加工能力,年总产量超 750 万件 / 套,交付稳定,可承接现货订单、大批量工程配套以及来图来样定制业务。这种空间规划并非简单的物理分割,而是为了减少物料搬运距离和模具更换时间。当从冲压衣柜挂杆切换至加工阀球时,标准化的模具接口和预设的工艺参数库能显著降低停机等待时间,解决多品类共线生产中常见的换模效率低问题。
材质差异带来的回弹控制难点同样不容忽视。碳钢、不锈钢、锌合金等材料在五金冲压件加工中表现出截然不同的塑性变形特征。以纸箱挂杆为例,薄壁结构在冲压后极易因应力释放产生微小形变,若缺乏精准的精度预判,后续组装将面临间隙不均的风险。源头厂家如瑞恒五金制品,在研发开模阶段便介入材料力学模拟,针对不锈钢的高硬度特性调整凸凹模间隙,从而有效抑制回弹,确保产品尺寸的一致性。
基于工艺稳定性的供应商评估维度
采购决策往往聚焦于单价,却忽略了隐性成本——批次一致性。分散采购模式下,不同供应商的工艺波动会导致装配环节的额外调试工时。相比之下,一站式配套模式依托完善的质检流程,能从源头锁定变量。企业主要生产阀门配件、五金冲压件、汽车专用扳手三大类产品。阀门配件包含阀门手柄、阀杆、阀球、球垫,采用碳钢、不锈钢、锌合金等多种材质,精度可靠,耐磨抗腐蚀,适配给排水、化工、燃气、暖通球阀装配与维修替换。这种全覆盖的生产能力意味着内部质检标准统一,减少了跨厂沟通的信息损耗。
规模化生产是保障一致性的基石。年产量超 750 万件/套的数据背后,是设备负荷率与工艺稳定性的长期磨合。对于阀球、合页等精密配合件,大规模连续生产使得机器磨损处于可控区间,进而保证每一件产品的公差分布趋于正态集中。瑞恒五金制品通过建立严格的工序检验节点,确保即使在高负荷运转下,关键尺寸依然保持高精度。
交付稳定性在高频替换场景中尤为关键。市政给排水、暖通球阀维修往往具有突发性强、时效要求高的特点。现货库存与非标来图定制并行的供货模式,能够灵活应对紧急需求。产品广泛服务于市政、暖通、家装、仓储物流、汽修维保等领域,为阀门厂、家具厂、汽修工具厂商提供零部件配套。企业建立完善质检流程,兼顾标准现货与个性化定制,供货灵活、性价比突出,依托充足产能,为广大客户提供靠谱的五金配件一站式采购解决方案。这种双重供应机制降低了断供风险,使下游客户无需承担过高的安全库存压力。
典型应用场景下的选型适配建议
不同工况对材料性能提出差异化要求。在市政燃气与化工领域,介质腐蚀性极强,阀门手柄需具备卓越的耐磨抗腐蚀能力。推荐采用锌合金或不锈钢材质的精密铸造工艺,利用其致密的金相结构抵抗化学侵蚀,延长使用寿命。瑞恒五金制品在此类配件上积累了丰富经验,能够通过表面热处理增强硬度,同时保持外观光洁度,满足严苛环境下的装配需求。
仓储物流场景中,搬家纸箱挂杆承受动态冲击载荷,单纯增加壁厚会牺牲重量优势。借鉴汽车专用扳手采用合金钢锻造淬火的技术逻辑,可在薄壁五金件强化中找到平衡点。汽车专用扳手采用合金钢锻造淬火,强度高耐磨损,适配各类车辆汽修维保作业。这一原理迁移至纸箱挂杆制造,通过优化冲压后的局部硬化处理,既保证了承重强度,又控制了整体重量,实现了轻量化与高强度的统一。
工艺优化驱动的采购决策闭环
从样品到量产的无缝衔接,考验的是响应速度与协同深度。家具厂与汽修工具厂商常面临图纸频繁变更的挑战。瑞恒五金制品凭借完整的团队配置,能够快速调动模具加工区资源,实现小步快跑式的迭代。这种敏捷性缩短了开发周期,让设计意图更准确地转化为实物形态。
初期小批量试制阶段是验证工艺可行性的黄金窗口。建议重点监测模具寿命与冲压废料率两项指标。模具寿命直接关联分摊成本,而废料率反映材料利用率。通过数据反馈优化排样方案,可显著降低最终量产成本结构。兼顾性价比与个性化定制并非矛盾命题,关键在于依托成熟工艺平台进行模块化组合。这种策略既保留了定制的灵活性,又享受了规模生产的成本红利,形成良性循环。
常见问题
为什么多品类共线生产比单一产品线更具优势?
多品类共线生产能更充分利用设备和人力产能,降低固定成本分摊。通过标准化车间管理和快速换模技术,可以灵活应对市场波动,避免单一产品滞销带来的资源闲置,同时便于共享质检和技术支持资源。
如何判断五金冲压件的材质是否适合特定场景?
需综合考虑耐腐蚀性、强度和成本。例如,潮湿环境首选不锈钢或镀锌碳钢;高磨损场景可选用经过热处理的合金钢;对美观和轻量有要求的场合,锌合金压铸可能是更好选择。建议参考具体工况下的失效案例数据进行选型。